只做1件CNC零件,为什么有时候比做100件还麻烦?
周三晚上9点多,一个机械工程师终于把新设备上的连接座改完了。6061铝合金,尺寸不大,几个安装孔、一个槽,普通阳极氧化,图纸也已经从V1改到了V7。
项目已经进入装机阶段,现在最重要的不是继续讨论设计,而是赶紧把零件做出来验证一下。工程师的想法很简单:先加工1件回来,装到设备上看看。孔位没问题、装配不干涉、强度也够,再继续做后面的20件。
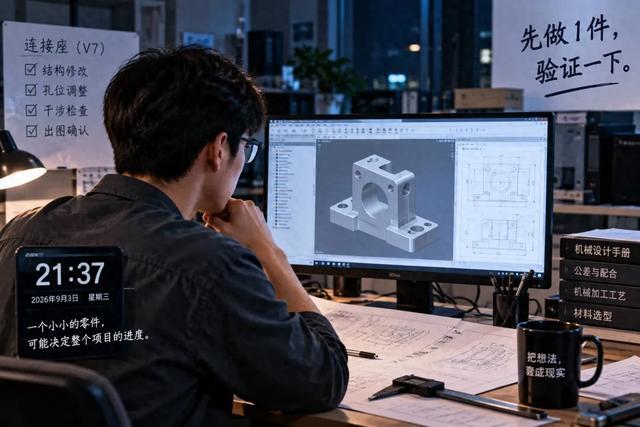
于是他把STEP图发给了之前合作过的一家加工厂:“这个帮我做1件,多少钱?最好这周能出来。”
过了一会儿,对方回复:“1件不好做啊,量太少了。”
他又找了第二家。第二家愿意接,但告诉他最低消费500元,而且交期暂时不能确定。第三家一直没有回复。等到第二天上午,项目经理过来问:“昨天那个连接座什么时候能回来?”工程师只能回答:“图已经改好了,现在还在等报价。”
这大概是很多机械工程师都遇到过的场景。明明只需要做1件,看起来应该比做100件简单,为什么真正操作起来,有时候反而更麻烦?
只做1件,少的是加工数量,不是前面的准备工作
站在工程师的角度,这件事确实有点难理解。一个不大的铝合金零件,用不了多少材料,机床可能二三十分钟就能加工出来,为什么有些加工厂不愿意接?即使愿意接,1件的价格为什么看起来又那么高?
但如果站到加工厂这一边,答案其实很现实。
客户发来一张图纸以后,不管最后做1件还是100件,首先都得有人把图纸看明白。材料是什么?尺寸多大?哪些位置需要铣削?有没有深孔、薄壁、复杂曲面?公差要求怎么样?需要几次装夹?用什么毛坯?加工完成以后还需不需要阳极氧化、发黑或者其他表面处理?
这些事情判断完了,后面还有报价、编程、备料、刀具准备、装夹、对刀、首件加工和尺寸检测。真正开始切削以后,零件可能只需要20分钟,但为了让这20分钟能够顺利发生,前面已经做了一连串准备工作。
这也是为什么做100件时,一些前期成本可以分摊到100个零件上;而只做1件的时候,所有准备工作最后都只能落到这1件上。
所以很多加工厂不是“做不了1件”,而是传统接单方式决定了,小订单处理起来并不比大订单轻松多少,但订单金额又非常有限。销售花半小时沟通,工程师再花时间看图报价,最后可能只是一个几百元的订单。
这就形成了CNC打样里一个很典型的矛盾:机械工程师最着急的时候,往往只需要1件;而加工厂最不愿意投入大量人工处理的,也恰恰可能是这1件。
可对于研发来说,这1件有时候比后面的100件还重要
如果只是从加工金额看,一件样品当然算不上什么大订单。但对于研发项目来说,它的重要程度完全不是按照数量计算的。
做过机械设计的人应该都有类似经历。三维模型里装配得严丝合缝,真正把零件装上设备以后,才发现旁边有一根气管挡住了;图纸上的孔位理论上没有问题,现场安装时却发现扳手根本伸不进去;结构强度计算已经通过,可零件真正拿到手里以后,又觉得某个位置应该再加厚2毫米。
还有一些问题,在电脑上几乎不可能完全发现。比如零件实际装配以后是否方便维护、操作人员的手能不能伸进去、线缆弯曲半径够不够、两个零件之间会不会发生干涉,甚至外观比例看起来是否合适。
所以研发阶段第一次就直接加工100件,很多时候反而是一件风险很高的事情。
更常见、也更合理的流程是:先做1件,装上去验证;发现问题,马上修改图纸;再做1件,继续验证。等设计真正稳定下来以后,才开始10件、50件甚至几百件的正式生产。
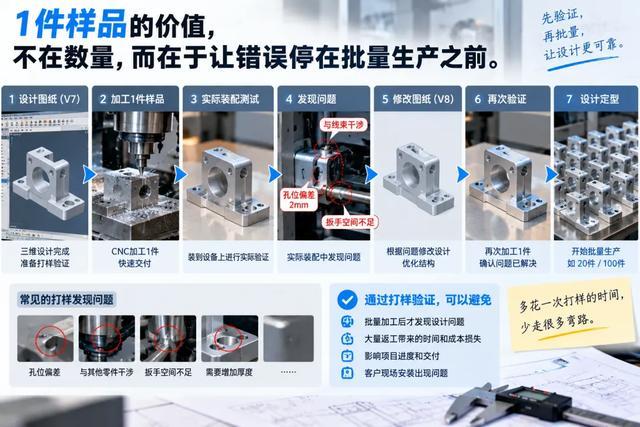
这意味着工程师花几百元加工的第一件样品,真正买到的并不仅仅是一个铝合金零件,而是一次低成本发现设计问题的机会。如果一个300元或者500元的样件能够提前发现一个孔位错误,它可能避免的,是后面几十件甚至几百件产品全部返工。
所以对于工程师来说,他真正关心的通常并不是“为什么1件不能做到100件的单价”,而是更现实的三个问题:这个零件到底能不能做?1件多少钱?什么时候能够拿回来?
问题是,现在为了得到这三个答案,很多时候仍然需要经历一整套传统询价流程。
最消耗时间的,往往不是加工,而是加工之前的等待
再回头看开头那个连接座。假设真正上机加工只需要30分钟,那么从工程师图纸定稿,到机床真正开始加工,中间可能发生什么?
晚上把图纸发出去,第二天上午供应商看到;销售把图纸转给工程师,工程师有空以后再看;发现没有写清楚表面处理,又回来问客户;确认以后重新核算材料和工时,再给销售报价;销售把价格发给客户,客户确认后,订单才真正进入生产。
最后可能出现一种很有意思的情况:一个机床30分钟就能完成的零件,前面为了确认“多少钱、能不能做”,花了两天。
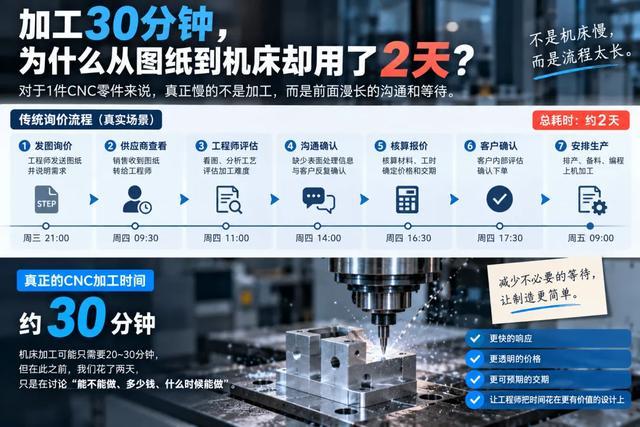
对于批量订单来说,这些沟通成本还比较容易接受,因为后面可能有几万元甚至几十万元的加工金额。但对于一个只有1件的研发样品来说,这套流程就显得非常重。
而且研发打样还有一个特点:频率很高。
今天改一个连接座,明天可能又发现传感器支架需要调整,后天外壳还要重新开两个孔。每一次可能都只有1件,每一次金额都不大,但每一次项目进度都在等它。
真正拖慢研发节奏的,有时候并不是CNC机床加工得慢,而是图纸从工程师电脑走到机床之间,需要经过太多重复的人工作业。
如果1件零件,也可以先把图纸上传看看呢?
所以不妨继续想象另一种方式。
还是晚上9点,机械工程师刚刚把V7版本的STEP图纸保存下来。他不需要先判断应该发给哪一家供应商,也不用先在微信里问“在吗,帮忙看看这个”。
直接把图纸上传。
系统先读取零件的几何结构和尺寸,识别材料、孔、槽、型腔等加工特征,再结合数量、表面处理和制造难度进行初步工艺分析。如果是一个相对常规的6061铝合金结构件,就先把最重要的信息告诉工程师:
6061铝合金,1件,普通阳极氧化,参考价格XXX元,预计X天。
工程师看到以后,可能觉得这个价格完全可以接受,那就继续确认加工;如果觉得价格超出了项目预算,也可以先不做,重新考虑材料、数量或者结构设计。
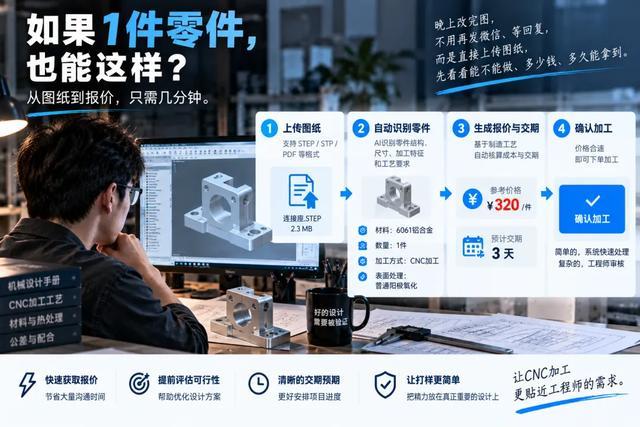
这里真正发生变化的,并不是AI把一个500元的零件神奇地变成了200元。
而是工程师晚上改完图以后,不需要把同一张图纸分别发给三四个人,然后第二天不断打开微信看看有没有人回复。他至少可以先知道:这个东西能不能做、大概多少钱、多久能够拿到。
对于一个正在赶项目进度的人来说,这种“确定性”有时候比便宜几十元更有价值。
当然,不是所有图纸都应该“一键处理”
如果真的把CNC加工变得更简单,还有一个非常重要的前提:不能为了追求自动化,把所有零件都当成普通零件处理。
一个普通的6061安装座,和一个带有±0.01 mm关键尺寸、复杂薄壁结构、特殊热处理要求的精密零件,本来就不是一回事。如果图纸里存在特殊公差、复杂结构、特殊材料或者加工风险,真正可靠的方式仍然应该让有经验的工程师参与判断。
所以理想的方式并不是“AI把所有工程师都替代掉”,而应该是:简单的交给系统,复杂的交给工程师。
大量标准化、重复性的识图、工艺分析、成本计算,可以尽可能自动完成;真正影响制造质量和加工风险的复杂问题,再交给工程师确认。
这样减少掉的,是那些没有必要反复发生的工作,而不是制造过程中真正需要专业判断的部分。
做1件零件,本来就不应该这么折腾
再回到开头那个机械工程师。
他的需求其实从始至终都非常简单:晚上把图改完,尽快做1件出来,几天以后装到设备上验证。合适,就继续做后面的20件;不合适,修改图纸以后再来一次。
对于研发来说,这本来就是非常正常的工作节奏。
所以CNC在线加工真正值得改变的,也许从来不是让“1件”和“100件”卖同样的价格,而是让只做1件这件事情本身,不再需要那么多等待和重复沟通。
以后一个机械工程师晚上改完图,如果可以把图纸直接上传,先知道能不能做、1件多少钱、大概什么时候能够拿到;价格和交期合适,再决定是否继续加工。后面的编程、备料、生产、检测和交付,则交给真正专业的人完成。
到了那个时候,大家可能根本不会关心背后用了多少AI、多少算法。
对于一个正在赶项目的工程师来说,他只会发现:
以前一张图纸发出去以后,首先要问的是——
“有人帮我看看吗?”
而以后,他真正想看到的可能只是三个答案:
能做。多少钱。什么时候到。
如果CNC打样有一天真的能简单到这个程度,很多机械工程师大概只会有一个感觉:
早就应该这样了。
大家都在看
-
双发货机争霸!空客揽107架订单反超波音80架,747仍守特货王座 半个多世纪以来,有着"空中女王"美誉的波音747一直在全球航空货运版图中占据着无可替代的霸主地位。其庞大的机腹空间、横跨大洋的远航能力,尤其是那扇能够向上掀开的机鼻货舱门,让它成为全球运送超大、超 ... 机械之最09-15
-
一票难求的《商鞅》藏着一道裂缝,这是它最深的当代价值 看完话剧《商鞅》,你不想为商鞅鼓掌,但又不能不为他震撼。舞台上其实站着两个商鞅。一个被导演陈薪伊不断托举,一个被编剧姚远不断审问。编剧塑造的那个带着人格阴暗面的商鞅和导演所处理的那个有着伟大生命力的商 ... 机械之最09-15
-
如何提升学生人机协同能力 教育部等五部门印发的《“人工智能+教育”行动计划》明确,到2030年形成全民人工智能素养培育长效机制。随着人工智能的广泛应用,培养学生人机协同的能力,成为学生人工智能素养培育中的迫切课题,也是教育必须回应 ... 机械之最09-15
-
微信悄悄整大活,Mac版强化内置浏览器,为超级Agent铺路的节奏? 日前,雷科技发现微信Mac版悄然改版,一个重要变化是强化「内置浏览器」,当我在微信Mac版点击公众号、超链接时,内容不再像过去一样在独立窗口显示,而是在右侧以内置浏览器的方式显示。(图源:雷科技)右侧窗口支 ... 机械之最09-14
-
面对面丨舷窗裂纹、极限出舱 他们直面考验书写中国航天新篇章 浩瀚天宫,接力不息。此刻,神舟二十三号航天员乘组接替神舟二十一号航天员乘组驻守中国空间站,正在有序推进各项在轨任务。就在不久前,完成210天太空驻留的神舟二十一号航天员乘组受到褒奖:张陆获颁“二级航天功 ... 机械之最09-14
-
突发,Dario提全球AI限速三步计划,奥特曼马斯克第一时间支持 13日,Anthropic CEO Dario Amodei发布了一篇罕见长文——We Must Pace the Frontier(我们必须控制前沿AI的发展节奏)这一次,他直接把矛头对准了前沿模型的研发速度,核心观点就一句话:最顶尖的AI,真得主动踩刹 ... 机械之最09-14
-
霍金的“三个身体”是怎样炼成的 《制造天才:斯蒂芬·霍金的三个身体》,埃莱娜·米亚莱著,潘涛译,浙江大学出版社,2026年3月出版,368页,85.00元斯蒂芬·霍金大概是现代科学文化中最具传奇性的人物了。因为患有渐冻症,他的身体几乎完全失去自 ... 机械之最09-14
-
“只要地里有花 生活就有盼头” 广西横州灾后茉莉花再开 2026年7月6日,受台风“美莎克”的影响,广西横州境内的六蓝水库,云表水库发生溃口,造成南宁11个县市区的90个乡镇受灾。南宁下属的县级市横州作为世界最重要的茉莉花原产地遭遇了特大洪涝灾害,11万亩茉莉花田严重 ... 机械之最09-13
-
外滩大会观察:智能体工厂正成为产业AI落地新入口 【环球网科技综合报道】当Agent开始在企业批量上岗,如何实现组织协同,创造增量价值?9月10日,2026 Inclusion·外滩大会在上海正式启幕。由蚂蚁数科联合上海交通大学高级金融学院主办的「当智能体跨越临界点,产业 ... 机械之最09-13
-
健康新知 不到60岁,却走进老年科门诊,很多人会觉得有些意外。但在上海交通大学医学院附属第九人民医院老年科主任汪海娅的门诊里,40多岁、50多岁的中年人并不少见。有些人是体检发现血压、血糖、血脂开始异常,有些人感觉体 ... 机械之最09-13
相关文章
- 突发,Dario提全球AI限速三步计划,奥特曼马斯克第一时间支持
- 机械选材干货:一文读懂 45# 钢,搞懂性能避开加工大坑
- 霍金的“三个身体”是怎样炼成的
- 传道授业匠心成林
- “只要地里有花 生活就有盼头” 广西横州灾后茉莉花再开
- 外滩大会观察:智能体工厂正成为产业AI落地新入口
- 健康新知
- 龙特机械服务怎么样
- 五大工科怎么选?计算机、电子信息、电气、自动化、机械全解析
- AI对心理健康意味着什么:心灵良药还是关系陷阱?
- AI破解配送堵点“跑出”产业发展新速度 一张有速度、有温度的智慧物流网持续延伸
- 恐龙患上骨科病?科学家在化石中找到关键证据
- 9点1氪丨房贷延长到40年但申请人不能超过35岁?机构回应;长鑫利润率反超三星SK海力士;戴尔市值一夜飙升2500亿元,创历史新高
- 从屈辱落后到颠覆全球,国产盾构机的进击之路
- 具身智能是否有泡沫?CEO们等待从“能做”到“能用”,年轻创业者又在押注什么
- 你的血管,要从年轻时开始呵护
- 机械专业还能不能读?不吹不黑,讲透真实就业现状
- AI时代最高级的自律:把琐碎交给机器,把人生留给自己
- 牛顿:人类史上最强天才,凭一己之力改写世界科学史
- 乏力、夜间盗汗……警惕血液里的“无声警报”!这种肿瘤,盯上中青年人→
热门阅读
-
 1
天下第一暗器暴雨梨花针,传说中的唐门暗器做出来了 07-13
-
 2
汽车投诉排行榜前十名汽车 问题最多的就是这些车 07-13
-
 3
世界上最牛挖掘机,甚至可以挖穿一座城市 11-05
-
 4
世界最大核潜艇制造厂,产量远超中美法 11-20
-
 5
-
 6
-
 7
-
 8